

legújabb termékek



Lépjen kapcsolatba velünk
- A negyedik emelet, a - A3 zóna, repülési üzleti terület, Dongli Distrct, Tianjin, Kína.
- >SalesManager@Coilwinding
machinechina.com - +8613072088960


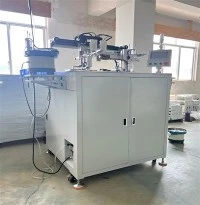
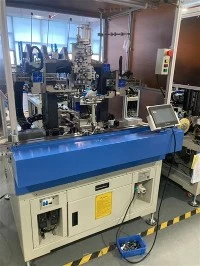
Toroidális transzformátor horogtekercselő gép
Modell:GW-90GZ
A vezeték átmérőjének követelményei:0.25-0.65 mm
Alapadatok: 6*3*3-10*6*4
Kábelhossz követelmények: 200 cm-en belül
Leírás
Gépi munkadiagram

A berendezés a termék paraméterei köré tekerhető
|
Nem. |
Sorozatszám |
Paraméter |
|
|
1 |
Alapvető specifikációk |
6*3*3-10*6*4 |
|
|
2 |
Kábelhossz követelmények |
200 cm-en belül |
|
|
3 |
A vezeték átmérőjére vonatkozó követelmények |
0.25-0.65 mm |
|
|
4 |
Termelési kapacitás |
0.8 másodperc/kör |
|
|
5 |
Tartozékkövetelmények |
A mágneses mag specifikációinak cseréje a vezetősínek és a kapcsok cseréjét igényli |
|
|
6 |
Egyéb tartozékok szükségesek |
Ha a huzal átmérője 0,2 mm-nél nagyobb mértékben változik, a horgolótűs modellt ki kell cserélni |
Berendezés bemutatása
A cég GW-90GZ tekercselőgépe főként kisméretű mágnesgyűrűs induktivitású tekercselésre szolgál, amely egy- és kétvezetékes párhuzamos tekercselést tud megvalósítani, és a nagy gyártási kapacitás, a stabil teljesítmény és a magas költségű teljesítmény jellemzői. gép.
Berendezés telepítés
1. A berendezés szétszerelése után ellenőrizni kell, hogy a gép forgó részén van-e kötés. Ha szét kell szerelni, akkor csatlakoztatják a levegőhöz, és bedugják.
2. A berendezés élettartamának biztosítása érdekében a géphez csatlakoztatott légcsőben olajmentes szűrt víz után tiszta légnyomásúnak kell lennie. A mágnesszelep és a henger élettartamának biztosítása érdekében.
3. A villámcsapás vagy a szivárgás elkerülése érdekében a berendezés hálózati aljzatát földelővezetékhez kell csatlakoztatni.
4. A berendezés levegőbemeneti nyomásának el kell érnie a 0,5 MPa-t.
Berendezés rendszerparaméterek beállítása

1. Állítsa be a rézhuzal hosszát: a termék tényleges szükséges hossza a rézhuzalok számától függ. A 100-as érték körülbelül 5 mm hosszú, amely a termék szükséges vezetékhosszának megfelelően van beállítva.
2. A tekercselési sebesség beállítása: A tekercselési sebesség gyári beállítása 50. Minél nagyobb a szám, annál lassabb a fordulatszám, és minél kisebb a sebesség, annál gyorsabb. Általában 50-re állítható.
3. Állítsa be a tekercsek számát: a tekercsek számának értéke a tekercsek tényleges száma. Ha 10 tekercsre van állítva, akkor a gép ténylegesen 10 tekercset fog feltekerni.
4. Huzalelőtoló motor fordulatszáma: A huzalelőtoló motor fordulatszámának gyári beállítása 50. Minél nagyobb a szám, annál lassabb a fordulatszám, és minél kisebb a fordulatszám, annál gyorsabb. Általában 50-re állítható.
5. Az utolsó kör húzási szöge: Ez a paraméter beállítja a farok vonalának helyzetét a termék feltekerése után. Ha nincs beállítva érték, akkor a farokvonal pozíciója nem kerül feldolgozásra, vagyis az a pozíció, ahol a termék kijön az utolsó horgolt kör lehúzásakor. A beállított mennyiség A méret a farokvonal helyzetének beállítására szolgál. Minél nagyobb a szám, annál magasabbra kerül a farokvonal pozíciója.
6. A vágás megkezdéséhez szükséges tekercsek száma: állítsa be, hogy melyik tekercset vágja le. Kisebbnek vagy egyenlőnek kell lennie a tekercsek számánál, ha nagyobb, mint a tekercsek száma, a szál nem lesz vágva.
7. Az első kör többszörös elforgatási szöge: Ezzel a szöggel állítható be az első körvonal és a második körvonal közötti sortávolság.
8. Kapcsolja be és vágja újra: Ha ez az érték 0, akkor ez a funkció nem kapcsol be, ha pedig 1, akkor ez a funkció bekapcsol. Főleg vastag szálú termékekhez való, hogy elkerülje a szál egyszeri elvágását.
9. Fordulatszám a menetvágáshoz és a nullához való visszatéréshez: Ezzel a paraméterrel állíthatjuk be a menetelőtolás és a menetvágó mechanizmus visszaállítási idejét, és ennek a fordulatszámnak a beállított értéke nem lehet nagy.
10. A középső kör többszörös elforgatási szöge: Ezt a paramétert elsősorban a vevő termékének nagyobb méretére állítják be, ami azt jelenti, hogy a termék felső pozíciója tekercselés nélküli szögben van beállítva.
11. Horgolás első körének szöge: Általában nem szabad értéket megadni ehhez a paraméterhez.
12. Dupla klip és egyetlen klip: Ha a paraméter 1-re van állítva, akkor a két kliptermék klipjei egyszerre működnek, ha pedig 0 értékre van állítva, akkor egy klip és egy klip működik.
13. Felfüggesztett munkamennyiség: Ez a paraméter a külön-külön történő számlálás és csomagolás kényelmét szolgálja. Ha 500-ra van állítva, a gép 500 termék tekercselése után egyszer riaszt. A funkció letiltásához állítsa 0-ra.
14. Határozza meg a rézhuzalok számát: állítsa 2-re a huzaladagolás észleléséhez, és állítsa 0 értékre a funkció bezárásához. Állítsa 1-re, ha csak egy vonalat szeretne észlelni.
Berendezés karbantartás
1. Minden nap ellenőrizni kell a sebtermék első darabját, hogy ellenőrizze, hogy a sebtermék hibás vagy sérült-e.
2. Körülbelül 10 naponta 3-5-szeres rozsdagátló olajat kell permetezni a gép vezetősínére és csúszógyűrűjére kenés céljából.
3. Rendszeresen engedje ki a vizet a gép külsejére csatlakoztatott szűrőben, hogy ne befolyásolja a henger és a mágnesszelep élettartamát a levegőcsőben lévő túl sok víz miatt.
4. Rendszeresen tisztítsa meg a port a gépasztalon.
5. Amikor a gép nincs használatban, időben le kell kapcsolni az áram-, gáz- és porvédelmet.
Népszerű tags: toroid transzformátor horog tekercselő gép, Kína, beszállítók, gyártók, gyár, ár, Kínában gyártott
Akár ez is tetszhet


